- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ส่วนประกอบฐานแม่พิมพ์และชิ้นส่วนมาตรฐานใดที่จำเป็นสำหรับแม่พิมพ์ฉีดที่มีความแม่นยำ
การฉีดขึ้นรูปที่มีความแม่นยำนั้นขึ้นอยู่กับมากกว่าแค่โพรงและแกนกลาง ฐานแม่พิมพ์เป็นกรอบโครงสร้างที่ยึดระบบการขึ้นรูปไว้ด้วยกัน ในขณะที่ส่วนประกอบมาตรฐานจะควบคุมการจัดตำแหน่ง การเคลื่อนไหว การวางตำแหน่ง และการดีดออกชิ้นส่วน หากองค์ประกอบเหล่านี้จับคู่ได้ไม่ดีหรือผลิตอย่างไม่ถูกต้อง ปัญหาต่างๆ เช่น แฟลช การสึกหรอไม่สม่ำเสมอ ขนาดชิ้นส่วนไม่สอดคล้องกัน การเปิดแม่พิมพ์ยาก และความล้มเหลวของเครื่องมือก่อนกำหนดอาจเกิดขึ้นได้ การเลือกสิ่งที่ถูกต้องฐานแม่พิมพ์และชิ้นส่วนมาตรฐานส่วนประกอบจึงเป็นขั้นตอนพื้นฐานในการสร้างแม่พิมพ์ฉีดที่เชื่อถือได้
การประกอบแม่พิมพ์ที่ได้รับการออกแบบมาอย่างดีผสมผสานวัสดุแผ่นที่เหมาะสม การตัดเฉือนที่แม่นยำ ระบบนำทางที่เชื่อถือได้ ส่วนประกอบอีเจ็คเตอร์ที่เลือกอย่างถูกต้อง และอุปกรณ์เสริมที่เข้ากันได้ การกำหนดค่าที่ต้องการจะแตกต่างกันไปตามขนาดของแม่พิมพ์ ลักษณะของเรซิน แผนผังช่อง แรงดันในการฉีด ปริมาณการผลิต และข้อกำหนดเฉพาะของเครื่องฉีดขึ้นรูปโมลด์เบอร์เกอร์ โมลด์ อินดัสทรี บจก.จำหน่ายฐานแม่พิมพ์และส่วนประกอบแม่พิมพ์ที่มีความแม่นยำสำหรับการใช้งานทางอุตสาหกรรม โดยมีข้อกำหนดเฉพาะที่เผยแพร่ครอบคลุมเหล็ก P20 เหล็กเกรด 1.2311 ส่วนประกอบไกด์ SUJ2 และหมุดดีดตัว SKD61 การทำความเข้าใจฟังก์ชันและเกณฑ์การคัดเลือกของแต่ละส่วนประกอบช่วยให้นักออกแบบแม่พิมพ์และทีมจัดซื้อมีข้อมูลในการตัดสินใจมากขึ้น
สารบัญ
1. แผ่นฐานแม่พิมพ์ใดที่จำเป็นสำหรับแม่พิมพ์ฉีดที่มีความเสถียร
2. ส่วนประกอบมาตรฐานใดที่ควบคุมการจัดตำแหน่ง การเคลื่อนไหว และการดีดออก
3. ควรประเมินวัสดุ ความคลาดเคลื่อน และคุณภาพการผลิตอย่างไร
แผ่นฐานแม่พิมพ์ใดที่จำเป็นสำหรับแม่พิมพ์ฉีดที่มีความเสถียร
ฐานแม่พิมพ์เป็นโครงสร้างรองรับที่ยึดโพรง แกน ระบบนำทาง กลไกการดีดออก และองค์ประกอบการทำงานอื่นๆ ในตำแหน่งที่ต้องการ ในระหว่างการฉีดขึ้นรูป การประกอบจะต้องได้รับแรงจับยึด แรงดันในการฉีด การเปิดและปิดซ้ำๆ และการเปลี่ยนแปลงทางความร้อน ฐานจะต้องรักษาความเสถียรของมิติภายใต้สภาวะการทำงานเหล่านี้ แม้ว่าช่องและแกนจะถูกตัดเฉือนอย่างแม่นยำ แต่ความแข็งแกร่งของแผ่นเพลทที่ไม่เพียงพอหรือการวางแนวที่ไม่ดีอาจส่งผลต่อชิ้นส่วนที่ขึ้นรูปขั้นสุดท้ายได้
การจัดเรียงเพลทขึ้นอยู่กับการออกแบบแม่พิมพ์ แม่พิมพ์สองแผ่นทั่วไปประกอบด้วยแผ่นหนีบด้านบน แผ่นโพรง แผ่นแกน แผ่นรองรับ บล็อกตัวเว้นระยะ แผ่นดีดตัว และแผ่นหนีบด้านล่าง เครื่องมือที่ซับซ้อนมากขึ้นอาจต้องใช้แผ่นหรือเม็ดมีดเพิ่มเติมเพื่อรองรับตัวเลื่อน ตัวยก ตัววิ่งร้อน หรือการจัดเตรียมการดีดออกแบบพิเศษ แต่ละแผ่นมีบทบาททางกลที่กำหนดไว้ และขนาดควรถูกกำหนดโดยโครงร่างแม่พิมพ์ แทนที่จะเลือกโดยอ้างอิงกับขนาดแม่พิมพ์ที่ระบุเท่านั้น
แผ่นใดเป็นส่วนประกอบโครงสร้างหลัก
โดยทั่วไปจะพิจารณาส่วนประกอบต่อไปนี้เมื่อระบุฐานแม่พิมพ์:
- แผ่นหนีบด้านบน:เชื่อมต่อด้านที่อยู่นิ่งของแม่พิมพ์กับแท่นวางคงที่ของเครื่องฉีดพลาสติก ให้พื้นผิวติดตั้งสำหรับการประกอบแม่พิมพ์ส่วนบนและรองรับบุชชิ่งป่วงเมื่อจำเป็น
- แผ่นโพรง:รองรับการแทรกคาวิตี้หรือมีการตัดเฉือนคาวิตี้โดยตรง ความเรียบ ความหนา และความแข็งแกร่งของมันส่งผลต่อความสม่ำเสมอของการรองรับด้านช่องในระหว่างการจับยึด
- แผ่นแกน:รองรับการแทรกแกนหรือคุณสมบัติการขึ้นรูปแกน ต้องรักษาความสัมพันธ์ที่ออกแบบไว้กับแผ่นคาวิตี้ตลอดรอบการผลิตซ้ำ
- แผ่นรองรับ:เสริมกำลังชุดประกอบด้านแกนกลางและช่วยต้านทานการโค้งงอภายใต้แรงดันการฉีด ความหนาและการจัดเตรียมการรองรับที่ต้องการขึ้นอยู่กับพื้นที่ที่ฉาย โครงร่างของโพรง และภาระการขึ้นรูปที่คาดหวัง
- บล็อกตัวเว้นวรรค:สร้างพื้นที่ที่จำเป็นสำหรับชุดประกอบอีเจ็คเตอร์เพื่อเคลื่อนที่ ขนาดจะกำหนดจังหวะการดีดออกที่มีอยู่ และต้องมีระยะห่างเพียงพอสำหรับชิ้นส่วนที่เคลื่อนไหว
- แผ่นยึดอีเจ็คเตอร์และแผ่นอีเจ็คเตอร์:จับและขับเคลื่อนหมุด ปลอก และส่วนประกอบดีดตัวอื่นๆ ของตัวดีดออก การเคลื่อนไหวควรขนานกันและปราศจากการรบกวน
- แผ่นหนีบด้านล่าง:เชื่อมต่อด้านที่เคลื่อนที่ได้ของแม่พิมพ์เข้ากับแท่นวางที่เคลื่อนที่ได้ และจัดเตรียมส่วนต่อประสานการติดตั้งและรองรับที่จำเป็น
เพลตเหล่านี้ทำงานเป็นระบบกลไกที่เชื่อมต่อกัน ตัวอย่างเช่น การเพิ่มความหนาของแผ่นรองรับอาจเพิ่มความต้านทานต่อการโก่งตัว แต่ยังส่งผลต่อความสูงของแม่พิมพ์โดยรวมและพื้นที่เครื่องจักรที่มีอยู่ด้วย ในทำนองเดียวกัน การเปลี่ยนความสูงของบล็อกตัวเว้นระยะอาจส่งผลต่อจังหวะการดีดตัวและห้องว่างสำหรับส่งคืนส่วนประกอบ ดังนั้นการทบทวนการออกแบบควรพิจารณาถึงการเรียงซ้อนของเพลตทั้งหมด ไม่ใช่ถือว่าทุกเพลตเป็นรายการซื้อแยกกัน
ข้อมูลจำเพาะของวัสดุและความแข็งที่เกี่ยวข้องกันคืออะไร?
การเลือกวัสดุควรสะท้อนถึงความต้องการทางกลที่วางอยู่บนแต่ละแผ่น ข้อมูลฐานแม่พิมพ์ ProSeries ที่เผยแพร่จาก Moldburger Mould Industry Co., Ltd. ระบุเหล็กชุบแข็ง P20 และเหล็กเกรด 1.2311 เป็นตัวเลือกวัสดุฐาน ความแข็งที่ระบุไว้คือ 28 ถึง 32 HRC โดยมีความต้านทานแรงดึง 965 ถึง 1200 N/mm² และความแข็งแรงครากขั้นต่ำ 800 N/mm² ค่าเหล่านี้เป็นข้อมูลอ้างอิงสำหรับการประเมินการกำหนดค่า ProSeries ที่ระบุไว้ แต่ผู้ซื้อควรยืนยันใบรับรองวัสดุและข้อกำหนดเฉพาะที่เกี่ยวข้องกับคำสั่งซื้อที่แน่นอน
| ส่วนประกอบ | เนื้อหาที่เผยแพร่ | เผยแพร่ความแข็ง | สภาพพื้นผิวที่ระบุไว้ |
| แผ่นหนีบ A และ B | P20 / 1.2311 | 28 ถึง 32 เหล็กแผ่นรีดร้อน | กราวด์และขัดเงา |
| แผ่นรองรับ S | เหล็กกล้าคาร์บอน 1,045 | 18 ถึง 22 เหล็กแผ่นรีดร้อน | พื้น |
| ตัวเรือนอีเจ็คเตอร์ C และ D | P20 / 1.2311 | 28 ถึง 32 เหล็กแผ่นรีดร้อน | พื้น |
| เสานำทางและบูช | SUJ2 แบริ่งเหล็ก | 58 ถึง 62 เหล็กแผ่นรีดร้อน | แข็งตัวและบดแล้ว |
| หมุดอีเจ็คเตอร์ | เหล็กกล้าเครื่องมือ SKD61 / H13 | 48 ถึง 52 เหล็กแผ่นรีดร้อน | พื้นที่แม่นยำ |
สำหรับแม่พิมพ์เอนกประสงค์ P20 มักถูกเลือกเนื่องจากมีความสมดุลในทางปฏิบัติระหว่างความสามารถในการแปรรูป ความขัดเงา และประสิทธิภาพทางกล เครื่องมือที่มีความเค้นสูงอาจต้องใช้เกรดเหล็กที่แตกต่างหรือการจัดการรองรับที่สำคัญกว่า การเลือกใช้วัสดุควรคำนึงถึงเรซินขึ้นรูปด้วย ตัวอย่างเช่น พลาสติกเสริมใยแก้วสามารถเพิ่มการสึกหรอจากการเสียดสีบนพื้นผิวแม่พิมพ์และส่วนประกอบที่เคลื่อนไหวได้ สภาพแวดล้อมการประมวลผลที่มีฤทธิ์กัดกร่อนหรือไวต่อความชื้นอาจต้องใช้วัสดุที่ทนต่อการกัดกร่อนในบางพื้นที่
ขนาดฐานแม่พิมพ์ควรจับคู่กับเครื่องจักรอย่างไร?
ความเข้ากันได้ทางกายภาพมีความสำคัญพอๆ กับคุณภาพของวัสดุ ฐานแม่พิมพ์จะต้องพอดีกับขนาดแท่นวางของเครื่องและระยะห่างของแถบยึด ในขณะที่วงแหวนกำหนดตำแหน่ง รูยึด ความสูงโดยรวม และอินเทอร์เฟซตัวดีดต้องตรงกับข้อกำหนดเฉพาะของเครื่อง ผู้ออกแบบแม่พิมพ์ยังต้องคำนึงถึงแสงสว่างในเวลากลางวัน ระยะเปิดสูงสุด ความหนาของแม่พิมพ์ขั้นต่ำ และความสามารถในการจับยึดของเครื่องจักร
เมทริกซ์ขนาดที่เผยแพร่ของ ProSeries มีการกำหนดค่าอ้างอิงห้าแบบ รูปภาพด้านล่างอธิบายขนาดแผ่นและความสูงโดยรวมที่ระบุไว้ ไม่ใช่ช่วงขนาดสากลสำหรับฐานแม่พิมพ์ทุกแบบที่ปรับแต่งเอง
| ขนาดฐาน | มีแผ่นหนา | ความหนาของแผ่น B | ความหนาของแผ่น S | ความสูงโดยรวม |
| 1515 | 50 มม | 50 มม | 25 มม | 146 มม |
| 2020 | 60 มม | 60 มม | 30 มม | 181 มม |
| 2525 | 70 มม | 70 มม | 35 มม | 216 มม |
| 3030 | 80 มม | 80 มม | 40 มม | 251 มม |
| 3535 | 90 มม | 90 มม | 45 มม | 286 มม |
เมื่อตรวจสอบใบเสนอราคา ทีมวิศวกรของเราควรได้รับแบบแม่พิมพ์ โมเดลเครื่องจักร ข้อมูลเรซิน การจัดช่อง และปริมาณการผลิตที่คาดหวัง รายละเอียดเหล่านี้ช่วยกำหนดว่าการกำหนดค่ามาตรฐานมีความเหมาะสมหรือไม่ หรือความหนาของแผ่น ตำแหน่งรองรับ รูปแบบการทำความเย็น หรือรายละเอียดการติดตั้งจำเป็นต้องปรับเปลี่ยนหรือไม่ Moldburger Mould Industry Co., Ltd. นำเสนอตัวเลือกฐานแม่พิมพ์สำหรับการใช้งานการฉีดขึ้นรูป และผู้ซื้อควรยืนยันกำหนดการการวาดขั้นสุดท้ายและวัสดุก่อนเริ่มการผลิต
ส่วนประกอบมาตรฐานใดที่ควบคุมการจัดตำแหน่ง การเคลื่อนไหว และการดีดออก
ส่วนประกอบมาตรฐานมักจะมีขนาดเล็กกว่าแผ่นแม่พิมพ์หลัก แต่มีอิทธิพลอย่างมากต่อความสามารถในการทำซ้ำ โดยจะเป็นแนวทางในการเปิดและปิด รักษาให้ครึ่งหนึ่งของแม่พิมพ์อยู่ในความสัมพันธ์ที่ต้องการ ปล่อยผลิตภัณฑ์ที่ขึ้นรูป และปกป้องชิ้นส่วนที่เคลื่อนไหวจากการเคลื่อนตัวที่ไม่ต้องการ แม่พิมพ์อาจมีฐานที่แข็งแรงและมีโพรงที่ตัดเฉือนอย่างแม่นยำ ในขณะที่ยังคงผลิตชิ้นส่วนที่ไม่สอดคล้องกัน หากมีการระบุส่วนประกอบการนำทางหรือการดีดออกไม่ถูกต้อง
การเลือกส่วนประกอบมาตรฐานควรเริ่มต้นด้วยข้อกำหนดด้านการเคลื่อนไหวและการทำงานของแม่พิมพ์ แม่พิมพ์สองแผ่นธรรมดาอาจใช้เสานำแบบธรรมดาและการจัดเรียงบุชชิ่งพร้อมหมุดดีดตัว แม่พิมพ์ที่มีซี่โครงลึก ลักษณะทรงกระบอก รอยตัดด้านล่าง หรือพื้นผิวที่สวยงามสวยงามอาจต้องใช้ปลอกดีดตัว อุปกรณ์ยก แผ่นสึกหรอ หรือส่วนประกอบนำทางและล็อคเพิ่มเติม ควรกำหนดจำนวนและการจัดเรียงส่วนประกอบเหล่านี้ในระหว่างการออกแบบแม่พิมพ์
เหตุใดเสานำทางและบูชไกด์จึงมีความสำคัญ
เสานำทางและบูชไกด์ควบคุมตำแหน่งสัมพัทธ์ของครึ่งแม่พิมพ์ที่เคลื่อนที่และอยู่นิ่งระหว่างการเปิดและปิด จุดประสงค์คือเพื่อนำชุดประกอบให้อยู่ในตำแหน่งที่ถูกต้องก่อนที่ช่องและแกนจะมาบรรจบกัน การนำทางที่แม่นยำจะช่วยลดการสัมผัสที่ไม่สม่ำเสมอ ปกป้องพื้นผิวที่แยกส่วน และรักษาการจัดตำแหน่งที่ทำซ้ำได้ตลอดรอบการขึ้นรูปหลายรอบ
ระบบนำทางทั่วไปประกอบด้วยเสาแข็งที่ติดตั้งอยู่ที่ด้านหนึ่งของแม่พิมพ์และบูชเข้าคู่ที่ติดตั้งอยู่ที่อีกด้านหนึ่ง ความพอดีระหว่างส่วนประกอบทั้งสองจะต้องทำให้เคลื่อนไหวได้อย่างราบรื่นและจำกัดการเล่นด้านข้างมากเกินไป ระยะห่างที่ใหญ่เกินไปอาจทำให้เกิดการเคลื่อนไหวที่ไม่พึงประสงค์ และเพิ่มความเสี่ยงในการวางแนวที่ไม่ตรง ความพอดีที่แน่นเกินไปอาจทำให้เกิดการเสียดสี เกิดความร้อน เกิดรอยเปื้อน หรือการยึดติด โดยเฉพาะอย่างยิ่งเมื่อการหล่อลื่นไม่เพียงพอหรือแม่พิมพ์สัมผัสกับการปนเปื้อน
ข้อมูลจำเพาะของ ProSeries ที่เผยแพร่ระบุเหล็กแบริ่ง SUJ2 สำหรับเสานำทางและบุชชิ่ง โดยมีความแข็ง 58 ถึง 62 HRC และการเคลือบผิวแบบแข็งและแบบกราวด์ นี่เป็นการอ้างอิงวัสดุและความแข็งที่มีความหมายสำหรับการกำหนดค่าที่ระบุไว้ อย่างไรก็ตาม ผู้ซื้อควรตรวจสอบเส้นผ่านศูนย์กลางของเสาตามจริง ความยาวในการทำงาน ความยาวของบุชชิ่ง ระดับความพอดี ความหยาบของพื้นผิว การจัดเรียงการหล่อลื่น และพิกัดความเผื่อของขนาดบนแบบร่างส่วนประกอบ
ระบบนำทางควรได้รับการออกแบบให้เหมาะสมกับขนาดและน้ำหนักของแม่พิมพ์ แม่พิมพ์ขนาดใหญ่อาจต้องมีองค์ประกอบนำทางเพิ่มเติมหรือคุณลักษณะการจัดตำแหน่งเสริมเพื่อจัดการการโหลดที่ไม่สม่ำเสมอ ในแม่พิมพ์ที่มีการเคลื่อนไหวด้านข้าง ผู้ออกแบบต้องตรวจสอบให้แน่ใจด้วยว่าเสานำทาง หมุดมุม ตัวเลื่อน และบล็อคล็อคไม่รบกวนระหว่างลำดับการเปิด ควรตรวจสอบระบบนำทางเพื่อดูการสึกหรอและการหล่อลื่นในระหว่างการบำรุงรักษาแม่พิมพ์ตามกำหนด
หมุดและปลอกอีเจ็คเตอร์ส่งผลต่อการปล่อยชิ้นส่วนอย่างไร
ระบบดีดออกจะกำจัดส่วนประกอบที่ขึ้นรูปออกจากแกนหลังจากการทำความเย็นและการเปิดแม่พิมพ์ โดยทั่วไปจะใช้หมุดกระทุ้งเพื่อดันไปยังพื้นที่ที่เหมาะสมของชิ้นส่วน ในขณะที่ปลอกดีดตัวมีประโยชน์รอบๆ หมุดทรงกระบอกหรือหมุดแกนกลางที่จำเป็นต้องมีพื้นผิวสัมผัสโดยรอบ ตัวเลือกขึ้นอยู่กับรูปทรงของชิ้นส่วน ความหนาของผนัง มุมร่าง การหดตัวของวัสดุ และตำแหน่งของเครื่องหมายดีดออกที่ยอมรับได้
การวางตำแหน่งพินอีเจ็คเตอร์เป็นการตัดสินใจในการออกแบบ ไม่ใช่เพียงเรื่องของการกระจายพินให้เท่าๆ กัน ควรใช้แรงกับพื้นที่ที่สามารถทนต่อแรงดีดออกได้โดยไม่ทิ้งรอยที่มองเห็นได้ การบิดเบี้ยว หรือความเครียดสีขาว ผนังบางและซี่โครงแคบอาจต้องมีการจัดเรียงที่แตกต่างจากส่วนโครงสร้างหนา หากชิ้นส่วนยึดเกาะแกนอย่างแน่นหนา ผู้ออกแบบอาจจำเป็นต้องเพิ่มพื้นที่การดีดออกที่มีประสิทธิภาพหรือแก้ไขแบบร่างและการตกแต่งพื้นผิว แทนที่จะพึ่งหมุดที่รับน้ำหนักมากสองสามอัน
หมุดกระทุ้งจะต้องตรง ติดตั้งอย่างถูกต้อง และได้รับการสนับสนุนอย่างเพียงพอ ความยาวที่ไม่ได้รับการสนับสนุนมากเกินไปอาจเพิ่มความเสี่ยงต่อการโค้งงอได้ ความสูงของพินที่ไม่ถูกต้องอาจทำให้เกิดรอยตำหนิหรือการคลายที่ไม่สม่ำเสมอ ในขณะที่การจัดตำแหน่งที่ไม่ดีอาจทำให้พินเสียดสีกับรู ปลอกอีเจ็คเตอร์ต้องการความสนใจที่คล้ายกันในเรื่องความร่วมศูนย์กลางและระยะห่างในการทำงาน เนื่องจากทำงานรอบแกนพิน และอาจสัมผัสกับโหลดด้านข้างในระหว่างการดีดออก
สำหรับการกำหนดค่า ProSeries ที่เผยแพร่ วัสดุหมุดกระทุ้งที่ระบุไว้คือเหล็กกล้าเครื่องมือ SKD61 H13 ซึ่งมีความแข็ง 48 ถึง 52 HRC และผิวสำเร็จแบบกราวด์อย่างแม่นยำ ข้อมูลจำเพาะนี้ควรถือเป็นข้อมูลอ้างอิงสำหรับโครงร่างผลิตภัณฑ์ที่ระบุไว้ แทนที่จะสันนิษฐานว่าพินหรือปลอกของอีเจ็คเตอร์ทุกอันใช้เกรดเดียวกัน ผู้ซื้อควรยืนยันเส้นผ่านศูนย์กลาง ความยาว ลักษณะส่วนหัว รูปทรงของปลาย ความแข็ง และการเคลือบพิเศษหรือการรักษาพื้นผิวที่จำเป็นสำหรับการใช้งาน
ส่วนประกอบอื่นใดที่ทำให้ระบบการเคลื่อนตัวของแม่พิมพ์สมบูรณ์?
อาจจำเป็นต้องมีส่วนประกอบเพิ่มเติมหลายอย่างเพื่อให้การทำงานของแม่พิมพ์เชื่อถือได้ การใช้งานขึ้นอยู่กับสถาปัตยกรรมของแม่พิมพ์และประเภทของผลิตภัณฑ์ที่ขึ้นรูป
- หมุดกลับ:ช่วยคืนชุดประกอบอีเจ็คเตอร์กลับไปยังตำแหน่งเดิมเมื่อแม่พิมพ์ปิด ความยาวและการจัดเรียงหน้าสัมผัสต้องเหมาะสมกับการออกแบบแผ่นอีเจ็คเตอร์
- สปริง:ให้แรงกลับหรือการเคลื่อนไหวที่ควบคุมได้ในกลไกที่เลือก การเลือกสปริงควรพิจารณาถึงภาระการทำงาน ช่วงแรงอัด อายุการใช้งานความล้า อุณหภูมิในการทำงาน และพื้นที่การติดตั้งที่มีอยู่
- ระบุตำแหน่งแหวน:วางตำแหน่งแม่พิมพ์ให้สัมพันธ์กับหัวฉีดของเครื่องฉีดและตำแหน่งช่องเปิด ขนาดต้องตรงกับอินเทอร์เฟซของเครื่องจักรและการจัดเรียงป่วงของแม่พิมพ์
- บูชป่วง:เป็นช่องทางเข้าสำหรับพลาสติกหลอมเหลวจากหัวฉีดของเครื่องจักรเข้าสู่ระบบแม่พิมพ์รันเนอร์ รัศมีหัวฉีด ขนาดปาก และรูปทรงของเบาะต้องเข้ากันได้
- สวมแผ่น:ปกป้องพื้นผิวสัมผัสที่เลื่อนได้ในพื้นที่ต่างๆ เช่น แถบเลื่อนและกลไกแม่พิมพ์ที่กำลังเคลื่อนที่อื่นๆ สามารถเปลี่ยนได้เมื่อการสึกหรอถึงระดับที่ยอมรับไม่ได้ ซึ่งช่วยปกป้องโครงสร้างแม่พิมพ์ที่มีราคาแพงกว่า
- อุปกรณ์เสริมคู่มือ:อาจรวมถึงคำแนะนำเพิ่มเติม การหยุด และส่วนประกอบการจัดตำแหน่งสำหรับเค้าโครงแม่พิมพ์เฉพาะ การกำหนดค่าที่แน่นอนควรเป็นไปตามแบบแม่พิมพ์ที่ได้รับอนุมัติ
- ล็อคและจำกัดส่วนประกอบ:ควบคุมขั้นตอนการเคลื่อนที่ของแม่พิมพ์ที่เลือกหรือจัดให้มีฟังก์ชันการวางตำแหน่งในการออกแบบที่ต้องการ
- ซีลและปลั๊ก:รองรับข้อกำหนดของช่องระบายความร้อนและวงจรของเหลวตามที่ระบุโดยการออกแบบแม่พิมพ์ ระดับวัสดุและแรงดันต้องเหมาะสมกับสภาพการใช้งาน
ไม่ใช่ทุกแม่พิมพ์ที่ต้องใช้ทุกส่วนประกอบในรายการนี้ ตัวอย่างเช่น แม่พิมพ์พื้นฐานอาจไม่จำเป็นต้องมีตัวยกหรือบล็อกล็อคที่ซับซ้อน ในขณะที่แม่พิมพ์ที่มีส่วนตัดด้านข้างอาจต้องใช้ตัวเลื่อน หมุดมุม และแผ่นกันสึกเพื่อให้ลำดับการเคลื่อนที่สมบูรณ์ รายการส่วนประกอบควรสร้างขึ้นจากแบบร่างการประกอบแม่พิมพ์และรายการวัสดุ โดยแต่ละส่วนมีฟังก์ชันที่ชัดเจนและหมายเลขอ้างอิง
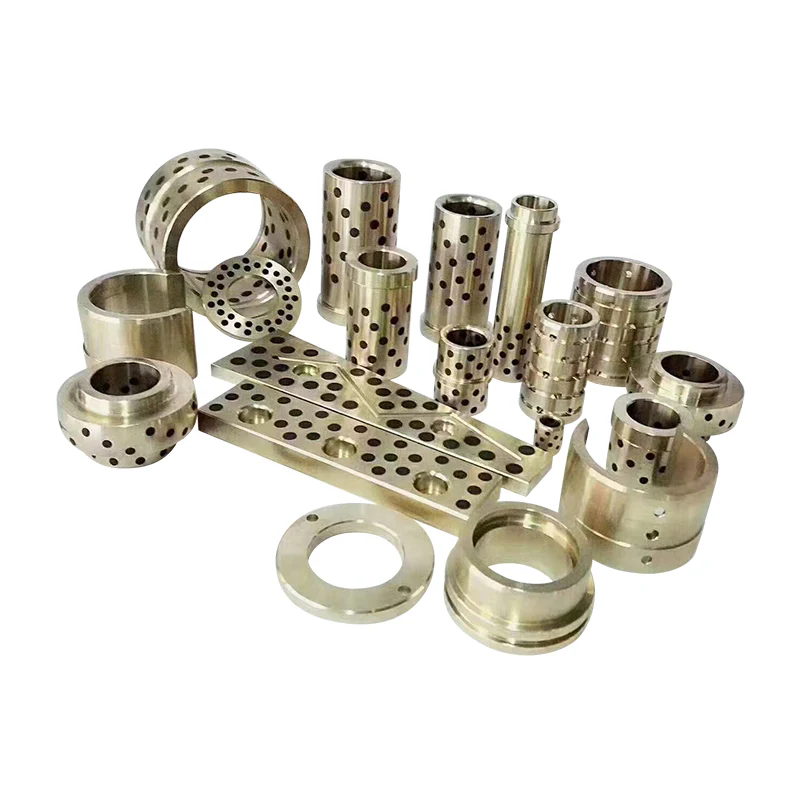
Moldburger Mould Industry Co., Ltd. แสดงรายการเสานำทางและแผ่นสึกหรอ รางและอุปกรณ์เสริมอื่นๆ ของแม่พิมพ์ และหมุดดีดตัวและปลอกดีดตัวในหมวดหมู่ส่วนประกอบของแม่พิมพ์ เมื่อจัดหาชิ้นส่วนเหล่านี้ ข้อกำหนดการจัดซื้อของเราควรระบุประเภทส่วนประกอบ หมายเลขการวาด วัสดุ ความแข็ง ขนาด การรักษาพื้นผิว และปริมาณ ซึ่งช่วยลดความกำกวมระหว่างส่วนประกอบที่มีลักษณะคล้ายกันซึ่งอาจมีข้อกำหนดด้านการทำงานที่แตกต่างกัน
ควรประเมินวัสดุ ความคลาดเคลื่อน และคุณภาพการผลิตอย่างไร
ความเที่ยงตรงไม่ได้ถูกกำหนดโดยชื่อวัสดุหรือรายการเครื่องจักรเพียงอย่างเดียว มันเป็นผลมาจากความสัมพันธ์ที่มีการควบคุมระหว่างข้อกำหนดการออกแบบ สภาพวัตถุดิบ กระบวนการตัดเฉือน การรักษาความร้อน การเจียร การประกอบ และการตรวจสอบ ส่วนประกอบอาจมีขนาดตามที่กำหนดแต่ยังคงทำงานได้ไม่ดีหากความเรียบ ความขนาน ความร่วมศูนย์ ความแข็ง หรือผิวสำเร็จไม่เหมาะสมกับการใช้งาน ผู้ซื้อจึงควรประเมินข้อกำหนดด้านการผลิตและการตรวจสอบควบคู่ไปกับข้อกำหนดของผลิตภัณฑ์
เกรดเหล็กควรจับคู่กับฟังก์ชันส่วนประกอบอย่างไร
ส่วนประกอบแม่พิมพ์ที่แตกต่างกันจะประสบกับความเค้นทางกลและการสึกหรอในรูปแบบที่แตกต่างกัน แผ่นขนาดใหญ่ต้องให้การสนับสนุนโครงสร้างและรักษารูปทรงของมัน เสานำทางสัมผัสกับการเลื่อนซ้ำหลายครั้ง หมุดกระทุ้งจะสัมผัสกับแรงอัด แรงเสียดทาน และการเคลื่อนไหวซ้ำๆ การเลือกวัสดุหนึ่งรายการสำหรับส่วนประกอบทุกชิ้นจะไม่สนใจสภาพการทำงานที่แตกต่างกันเหล่านี้
ข้อมูลผลิตภัณฑ์ที่เผยแพร่โดย Moldburger Mould Industry Co., Ltd. ระบุตัวเลือกเหล็กหลายประเภทสำหรับการใช้งานฐานแม่พิมพ์ รวมถึง P20, 4140, H13, สแตนเลส และ S7 คำอธิบายในรายการเชื่อมโยง P20 เข้ากับการใช้งานแม่พิมพ์ทั่วไปและความสามารถในการขึ้นรูปที่ดี, 4140 มีความแข็งแรงและความเหนียว, H13 มีความต้านทานความร้อน, สแตนเลสมีความต้านทานการกัดกร่อน และ S7 มีความต้านทานแรงกระแทก สิ่งเหล่านี้เป็นข้อมูลอ้างอิงในการคัดเลือก ไม่ใช่การรับประกันที่สามารถเปลี่ยนแปลงได้ เกรดที่ถูกต้องขึ้นอยู่กับส่วนประกอบ เรซิน อุณหภูมิในการประมวลผล การสึกหรอที่คาดหวัง และข้อกำหนดในการบำรุงรักษา
ตัวอย่างเช่น P20 อาจเหมาะสำหรับเพลตอเนกประสงค์จำนวนมาก ในขณะที่ H13 มักถูกพิจารณาว่ามีความต้องการความร้อนที่สูงขึ้นหรือสภาวะการสึกหรอเฉพาะที่พิสูจน์ให้เห็นถึงการใช้งาน เกรดสเตนเลสอาจเกี่ยวข้องในการใช้งานที่มีความสำคัญต่อความต้านทานการกัดกร่อน แต่เกรดที่แน่นอนและการรักษาความร้อนยังคงต้องได้รับการยืนยัน ผู้ซื้อควรแยกแยะระหว่างวัสดุฐานของเพลตและวัสดุที่ใช้สำหรับเม็ดมีด ชิ้นส่วนนำทาง ตัวดีดออก และส่วนประกอบที่สึกหรอ
การอบชุบด้วยความร้อนถือเป็นข้อพิจารณาที่สำคัญอีกประการหนึ่ง ความแข็งส่งผลต่อความต้านทานต่อการเยื้องและการสึกหรอ แต่ความแข็งเพียงอย่างเดียวไม่ได้อธิบายถึงความเหนียว ความคงตัวของมิติ หรือความต้านทานต่อการแตกร้าว หากชิ้นงานแข็งตัวหลังการตัดเฉือนหยาบ แผนการผลิตควรคำนึงถึงการบิดเบี้ยวที่อาจเกิดขึ้นและความจำเป็นในการเจียรขั้นสุดท้าย สำหรับส่วนประกอบที่ต้องการความพอดี การตรวจสอบควรเกิดขึ้นหลังจากขั้นตอนการตัดเฉือนขั้นสุดท้ายและขั้นตอนการอบชุบด้วยความร้อน ไม่ใช่แค่ก่อนขั้นตอนเท่านั้น
ความคลาดเคลื่อนของมิติใดที่สมควรได้รับความสนใจมากที่สุด?
ไม่ใช่ทุกมิติในการวาดแบบแม่พิมพ์จะมีความสำคัญในการใช้งานเหมือนกัน ความยาวและความกว้างโดยรวมของเพลทอาจมีพิกัดความเผื่อค่อนข้างกว้าง ในขณะที่รูนำทาง คุณสมบัติการระบุตำแหน่ง ช่องเม็ดมีด และส่วนต่อประสานแบบเลื่อนอาจต้องการการควบคุมที่ใกล้ชิดยิ่งขึ้น แผนการตรวจสอบที่มีประโยชน์จะระบุมิติที่สำคัญต่อฟังก์ชัน และกำหนดวิธีการวัด
พื้นที่ทั่วไปที่ต้องให้ความสนใจ ได้แก่:
- ความเรียบของแผ่นและความขนาน:มีอิทธิพลต่อวิธีการปิดแม่พิมพ์และวิธีกระจายแรงยึดจับทั่วทั้งชุดประกอบ
- ตำแหน่งรูนำ:กำหนดความสัมพันธ์ระหว่างระบบนำทางกับช่องและแผ่นแกน
- เส้นผ่านศูนย์กลางและความตรงของเสานำ:ส่งผลต่อความพอดีในการวิ่ง การเสียดสี และการจัดตำแหน่งที่ทำซ้ำได้
- ใส่ขนาดกระเป๋า:ตรวจสอบว่าสามารถวางและเก็บรักษาเม็ดมีดในโพรงและแกนได้อย่างถูกต้องหรือไม่
- ตำแหน่งรูเป่าและเส้นผ่านศูนย์กลาง:ส่งผลต่อการเคลื่อนตัวของเข็มหมุด และเสี่ยงต่อการเสียดสีหรือชัก
- สภาพพื้นผิวการพรากจากกัน:ส่งผลต่อการปิดแม่พิมพ์และความเสี่ยงที่จะเกิดวาบไฟที่เกิดจากการสัมผัสหรือความเสียหายที่ไม่ดี
- คุณสมบัติการติดตั้งและการระบุตำแหน่ง:ต้องตรงกับเครื่องฉีดและการออกแบบแม่พิมพ์ที่ได้รับอนุมัติ
หน้าฐานแม่พิมพ์ ProSeries แสดงรายการเครื่องจักร CNC สำหรับเพลตและส่วนประกอบ และอธิบายวิธีการผลิตตามวัตถุประสงค์เพื่อให้ได้การจัดตำแหน่งที่ถูกต้องและพอดี หน้าข้อกำหนดเฉพาะในการทำแม่พิมพ์ที่แยกต่างหากจะแสดงช่วงขนาดมาตรฐานตั้งแต่ 150 มม. x 150 มม. ถึง 600 มม. x 600 มม. พื้นผิวมาตรฐานที่ Ra 0.4 ไมโครเมตร และค่าเผื่อบวกหรือลบ 0.01 มม. ในขนาดวิกฤต ตัวเลขเหล่านี้เป็นข้อกำหนดเฉพาะที่เผยแพร่ และไม่ควรนำไปใช้กับทุกซีรีส์ฐานแม่พิมพ์หรือส่วนประกอบแต่ละชิ้นโดยอัตโนมัติ
หน้าฐานแม่พิมพ์ฉีดอีกหน้าหนึ่งแสดงรายการชุดขนาดมาตรฐาน ข้อมูลการตกแต่งพื้นผิว และชุดรุ่นที่แตกต่างกัน เนื่องจากหน้าผลิตภัณฑ์ที่เผยแพร่อาจอธิบายการกำหนดค่าที่แตกต่างกัน ผู้ซื้อควรขอแบบรวมและเอกสารข้อมูลจำเพาะสำหรับรุ่นที่เลือก ใบเสนอราคาสุดท้ายควรระบุว่าพิกัดความเผื่อใดที่ใช้กับแต่ละมิติที่สำคัญ วิธีวัดความหยาบของพื้นผิว และบันทึกการตรวจสอบว่ามาพร้อมกับคำสั่งซื้อหรือไม่
กระบวนการผลิตและการตรวจสอบใดที่สนับสนุนความสามารถในการทำซ้ำ
ความสามารถในการตัดเฉือนจะเกี่ยวข้องเฉพาะเมื่อเชื่อมต่อกับขนาดและคุณสมบัติที่จำเป็นสำหรับการออกแบบแม่พิมพ์เท่านั้น การกัดและการเจาะ CNC ถูกนำมาใช้เพื่อสร้างโปรไฟล์แผ่น รู หลุม และคุณสมบัติการติดตั้ง การเจียรที่แม่นยำสามารถปรับปรุงความเรียบ ความขนาน และสภาพพื้นผิวได้ Wire EDM อาจใช้สำหรับโปรไฟล์หรือคุณสมบัติที่ยากต่อการผลิตด้วยการตัดแบบธรรมดา อาจจำเป็นต้องมีการอบชุบด้วยความร้อนเพื่อให้ได้ความแข็งตามที่ระบุ ในขณะที่การตรวจสอบขนาดจะตรวจสอบว่าชิ้นส่วนที่เสร็จแล้วเป็นไปตามแบบหรือไม่
ข้อมูลบริษัทของ Moldburger Mould Industry Co., Ltd. แสดงรายการเครื่องจักร CNC จาก Makino, Dawei และ FANUC, เครื่องคายประจุไฟฟ้าจาก Makino และ Sodick, เครื่องป้อนลวดช้า, เครื่องบด Okamoto, เครื่องกลึง และอุปกรณ์ตรวจวัดพิกัดหกเหลี่ยม นอกจากนี้ยังรายงานทีมวิศวกรออกแบบ 30 คน และบุคลากรมืออาชีพและเทคนิคมากกว่า 100 คน แหล่งข้อมูลที่เผยแพร่เหล่านี้ระบุถึงช่วงของอุปกรณ์และบุคลากรที่บริษัทอธิบายไว้ ในขณะที่กระบวนการที่ใช้สำหรับคำสั่งซื้อแต่ละรายการควรได้รับการยืนยันโดยเทียบกับแผนการผลิตจริง
สามารถใช้เครื่องวัดพิกัดเพื่อตรวจสอบคุณลักษณะทางเรขาคณิตและเปรียบเทียบตำแหน่งที่วัดกับแบบวิศวกรรมได้ สำหรับขนาดที่ง่ายกว่า เกจที่ปรับเทียบแล้ว ไมโครมิเตอร์ เกจวัดรู เกจวัดความสูง และเครื่องมือวัดความหยาบผิวอาจเหมาะสม ควรเลือกวิธีการตรวจสอบตามพิกัดความเผื่อและรูปทรงที่กำลังตรวจสอบ ผลการวัดจะมีความหมายก็ต่อเมื่อเครื่องมือมีความละเอียด สถานะการสอบเทียบ และขั้นตอนการวัดที่กำหนดไว้อย่างเหมาะสมเท่านั้น
เอกสารคุณภาพควรประกอบด้วยใบรับรองวัสดุ รายงานความแข็งตามที่ระบุไว้ ผลการตรวจสอบขนาดสำหรับคุณสมบัติที่สำคัญ และบันทึกของกระบวนการพิเศษใดๆ ที่กำหนดโดยแบบร่าง สำหรับการสั่งซื้อซ้ำ การรักษาแบบร่างที่ได้รับอนุมัติและเกณฑ์การตรวจสอบจะช่วยรักษาความสอดคล้องระหว่างชุดงาน หากส่วนประกอบมีวัตถุประสงค์เพื่อแทนที่ชิ้นส่วนที่มีอยู่ ผู้ซื้อควรจัดเตรียมภาพวาดต้นฉบับหรือตัวอย่างที่ได้รับการตรวจสอบ และระบุการเปลี่ยนแปลงใดๆ จากการแก้ไขครั้งก่อน
ผู้ซื้อสามารถลดความเสี่ยงในการจัดหาและการประกอบได้อย่างไร?
ทีมจัดซื้อมักจะเปรียบเทียบส่วนประกอบแม่พิมพ์ตามราคาต่อหน่วยและเวลาในการจัดส่ง ปัจจัยเหล่านั้นมีความสำคัญ แต่ควรได้รับการประเมินโดยเทียบกับความเข้ากันได้ ข้อกำหนดในการตรวจสอบ และต้นทุนของการหยุดชะงักของการผลิต ส่วนประกอบตัวนำต้นทุนต่ำที่สึกหรอก่อนเวลาอันควรอาจทำให้เกิดปัญหาในการจัดตำแหน่ง งานบำรุงรักษา และชิ้นส่วนที่ขึ้นรูปถูกปฏิเสธ ส่วนประกอบที่ระบุอย่างถูกต้องอาจมีราคาซื้อที่สูงกว่า แต่ให้มูลค่าวงจรชีวิตที่ดีกว่า หากลดการหยุดทำงานและความถี่ในการเปลี่ยน
ก่อนทำการสั่งซื้อ ให้ใช้จุดตรวจสอบทางเทคนิคต่อไปนี้:
- ยืนยันประเภทของแม่พิมพ์ การจัดเรียงเพลท และส่วนต่อประสานของเครื่องจักร
- จัดทำแบบร่างการประกอบแม่พิมพ์และแบบส่วนประกอบที่ได้รับอนุมัติล่าสุด
- ระบุเกรดวัสดุ ข้อกำหนดด้านความแข็ง และสภาวะการรักษาความร้อน
- ระบุขนาดที่สำคัญ พิกัดความเผื่อทางเรขาคณิต และความหยาบของพื้นผิว
- ยืนยันว่าส่วนประกอบต้องเป็นไปตาม DME, HASCO, FUTABA หรือมาตรฐานอื่นที่ได้รับการเสนอชื่อ
- ตรวจสอบความสามารถในการสับเปลี่ยนกับชิ้นส่วนแม่พิมพ์ที่มีอยู่และส่วนประกอบทดแทนที่ต้องการ
- เห็นด้วยกับเอกสารการตรวจสอบ บรรจุภัณฑ์ การระบุ และข้อกำหนดในการตรวจสอบย้อนกลับ
- ตรวจสอบกำหนดการส่งมอบที่เกี่ยวข้องกับการตัดเฉือน การรักษาความร้อน การเจียร และการตรวจสอบขั้นสุดท้าย
ข้อมูลพื้นฐานของแม่พิมพ์ฉีดที่เผยแพร่โดยซัพพลายเออร์อ้างอิงถึงความเข้ากันได้ของ DME, HASCO และ FUTABA ผู้ซื้อควรระบุซีรี่ส์มาตรฐานและขนาดที่ต้องการโดยเฉพาะ วลี "มาตรฐานสากล" นั้นไม่เพียงพอเนื่องจากระบบที่ต่างกันอาจใช้ขนาด ความพอดี และรูปแบบส่วนประกอบที่แตกต่างกัน เอกสารการจัดซื้อทางเทคนิคของเราควรระบุมาตรฐาน หมายเลขชิ้นส่วน และการแก้ไขในทุกที่ที่จำเป็นต้องมีการเปลี่ยนทดแทนได้
สำหรับโครงการที่กำหนดเอง Moldburger Mould Industry Co., Ltd. สามารถประเมินความสามารถในการตรวจสอบแบบร่าง ผลิตเพลทและการกำหนดค่าส่วนประกอบที่ต้องการ และให้ข้อมูลด้านคุณภาพที่เกี่ยวข้อง การประสานงานในโรงงานของเราควรมุ่งเน้นไปที่การแก้ไขปัญหาทางเทคนิคก่อนการผลิต โดยเฉพาะอย่างยิ่งในกรณีที่คำสั่งซื้อมีขนาดที่ไม่เป็นมาตรฐานหรือส่วนประกอบทดแทน กระบวนการอนุมัติที่ชัดเจนช่วยป้องกันการแก้ไขที่หลีกเลี่ยงได้หลังจากเริ่มการตัดเฉือนแล้ว
บทสรุป
แม่พิมพ์ฉีดที่มีความแม่นยำอาศัยฐานแม่พิมพ์ที่มั่นคงและชุดส่วนประกอบมาตรฐานที่ทำงานร่วมกัน แผ่นหนีบ แผ่นโพรงและแกน แผ่นรองรับ บล็อกตัวเว้นระยะ และตัวเรือนอีเจ็คเตอร์จะเป็นรากฐานของโครงสร้าง เสานำทาง บุชชิ่ง หมุดกระทุ้ง ปลอก หมุดส่งคืน แหวนระบุตำแหน่ง บูชสปรู และส่วนประกอบที่สึกหรอ รองรับการเคลื่อนไหวที่แม่นยำและการปล่อยชิ้นส่วนที่เชื่อถือได้ การเลือกวัสดุ การควบคุมขนาด ความเข้ากันได้ของเครื่องจักร และบันทึกการตรวจสอบจะกำหนดว่าส่วนประกอบเหล่านี้ทำงานร่วมกันได้ตามที่ตั้งใจไว้หรือไม่
โมลด์เบอร์เกอร์ โมลด์ อินดัสทรี บจก.นำเสนอโซลูชันฐานแม่พิมพ์และส่วนประกอบมาตรฐานซึ่งสนับสนุนโดยข้อกำหนดเฉพาะของวัสดุที่เผยแพร่ ทรัพยากรการตัดเฉือน และอุปกรณ์ตรวจสอบ หากคุณกำลังพัฒนาแม่พิมพ์ฉีดใหม่หรือจัดหาชิ้นส่วนทดแทน โปรดส่งแบบร่าง ข้อกำหนดวัสดุ รายละเอียดเครื่องจักร และเงื่อนไขการผลิตที่คาดหวังให้กับทีมงานของเรา ขอรับการตรวจสอบทางเทคนิคและเสนอราคาเพื่อระบุการกำหนดค่าที่เหมาะสมสำหรับโครงการเครื่องมือของคุณ
คำถามที่พบบ่อย
ถาม: อะไรคือความแตกต่างระหว่างฐานแม่พิมพ์และส่วนประกอบแม่พิมพ์มาตรฐาน?
ตอบ: ฐานแม่พิมพ์คือการประกอบโครงสร้างของเพลตและส่วนประกอบรองรับที่ยึดโพรง แกน ระบบนำทาง และกลไกการดีดออก ส่วนประกอบแม่พิมพ์มาตรฐานคือชิ้นส่วนใช้งานที่ติดตั้งภายในหรือรอบๆ ชุดประกอบนั้น เช่น เสานำทาง บูชไกด์ หมุดดีดตัว ปลอกอีเจ็คเตอร์ พินส่งคืน แหวนระบุตำแหน่ง และบูชสปรู ฐานแม่พิมพ์ให้การสนับสนุนโครงสร้าง ในขณะที่ส่วนประกอบมาตรฐานจะควบคุมการจัดตำแหน่ง การเคลื่อนย้าย ตำแหน่ง และการปลดชิ้นส่วน ต้องระบุทั้งสองอย่างร่วมกันเพื่อให้การทำงานของแม่พิมพ์เชื่อถือได้
ถาม: เหล็กชนิดใดที่มักใช้สำหรับฐานแม่พิมพ์ฉีดที่มีความแม่นยำ?
ตอบ: เหล็กชุบแข็ง P20 และ 1.2311 มักใช้กับเพลตฐานแม่พิมพ์ทั่วไป เนื่องจากมีการผสมผสานระหว่างความสามารถในการขึ้นรูปและประสิทธิภาพเชิงกลที่ใช้งานได้จริง เกรดอื่นๆสามารถเลือกได้ตามการใช้งาน ตัวอย่างเช่น 4140 เกี่ยวข้องกับความแข็งแกร่งและความเหนียว H13 ทนความร้อน เหล็กกล้าไร้สนิมทนต่อการกัดกร่อน และ S7 ต้านทานแรงกระแทก ตัวเลือกสุดท้ายควรพิจารณาโครงสร้างของแม่พิมพ์ เรซิน อุณหภูมิในการทำงาน สภาพการสึกหรอ ความแข็งที่ต้องการ และเอกสารวัสดุของซัพพลายเออร์
ถาม: เหตุใดเสานำทางและบุชชิ่งจึงมีความสำคัญต่อความแม่นยำของแม่พิมพ์ฉีด
ตอบ: เสานำทางและบุชชิ่งจะควบคุมตำแหน่งสัมพัทธ์ของครึ่งแม่พิมพ์ทั้งสองส่วนในขณะที่แม่พิมพ์เปิดและปิด ส่วนประกอบที่เข้ากันอย่างถูกต้องช่วยให้ช่องและแกนบรรจบกันในตำแหน่งที่ต้องการ ลดการเคลื่อนไหวที่ไม่ต้องการ และปกป้องพื้นผิวการกลึงตัด เส้นผ่านศูนย์กลาง ความตรง ความพอดี ความแข็ง ผิวสำเร็จ และข้อกำหนดในการหล่อลื่น ล้วนส่งผลต่อประสิทธิภาพการทำงาน ระยะห่างที่มากเกินไปอาจทำให้เกิดการเยื้องศูนย์ได้ ในขณะที่การพอดีที่แน่นเกินไปอาจทำให้เกิดการเสียดสี การให้คะแนน หรือการยึดระหว่างการทำงานซ้ำๆ
ถาม: ควรเลือกหมุดอีเจ็คเตอร์สำหรับแม่พิมพ์ฉีดพลาสติกอย่างไร
ตอบ: ควรเลือกหมุดกระทุ้งตามรูปทรงของชิ้นส่วนที่ขึ้นรูป ความหนาของผนัง การหดตัวของวัสดุ การร่าง และความต้านทานการดีดตัวที่คาดหวัง ตำแหน่งสัมผัสควรกระจายแรงปล่อยโดยไม่ทำให้เกิดรอยที่มองเห็นได้หรือการบิดเบี้ยวของชิ้นส่วน ควรตรวจสอบเส้นผ่านศูนย์กลางของพิน ความยาว ลักษณะส่วนหัว รูปทรงส่วนปลาย ความแข็ง และความพอดีภายในแผ่นดีดตัวกับแบบแม่พิมพ์ ปลอกอีเจ็คเตอร์อาจเหมาะสมกว่ากับบอสทรงกระบอกหรือพินคอร์ที่จำเป็นต้องมีพื้นผิวสัมผัสโดยรอบ
ถาม: ผู้ซื้อควรให้ข้อมูลอะไรบ้างเมื่อสั่งซื้อฐานแม่พิมพ์แบบกำหนดเอง
ตอบ: ผู้ซื้อควรจัดเตรียมแบบร่างการประกอบแม่พิมพ์ล่าสุด ขนาดแผ่น รุ่นเครื่องจักร ระยะห่างของแถบผูก รายละเอียดแผ่น การระบุตำแหน่งแหวนและข้อกำหนดในการติดตั้ง ส่วนต่อประสานของตัวเป่า การจัดเรียงช่อง ประเภทของเรซิน และสภาวะการผลิตที่คาดหวัง คำสั่งซื้อควรระบุเกรดวัสดุ ความแข็ง ค่าเผื่อวิกฤต ผิวสำเร็จ มาตรฐานที่เกี่ยวข้อง และเอกสารการตรวจสอบที่จำเป็น การให้ข้อมูลนี้ก่อนใบเสนอราคาช่วยให้ผู้ผลิตประเมินความเข้ากันได้ ระบุข้อกำหนดการตัดเฉือนพิเศษ และลดความเสี่ยงของปัญหาด้านขนาดหรือการประกอบ